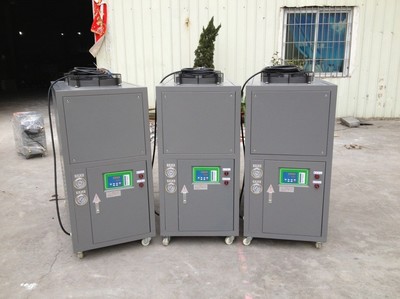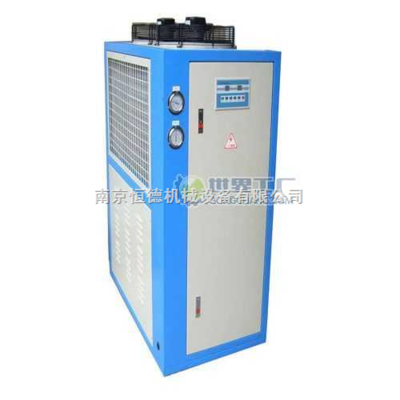
在现代化工生产过程中,温度控制是决定产品质量、反应效率与生产安全的核心要素之一。化学反应往往伴随着剧烈的放热或吸热过程,一旦温度失控,不仅会导致产品收率下降、副反应增多,更可能引发冲料、爆炸等严重安全事故。因此,化工行业专用工业冷水机应运而生,成为保障连续化、自动化生产不可或缺的关键设备。
一、化工行业为何需要专用工业冷水机?
与普通商用或民用冷水机不同,化工行业对温控设备提出了更为严苛的要求:
- 耐腐蚀性强:化工生产环境中常存在酸、碱、盐及各类有机溶剂,普通冷水机的铜管、碳钢部件极易被腐蚀。专用机型采用不锈钢、钛管、防腐涂层等材质,确保长期稳定运行。
- 防爆设计:在易燃易爆气体或粉尘存在的区域,冷水机必须符合ExdIIBT4等防爆等级标准,电机、电控柜均需采用防爆结构,杜绝电火花引发的安全隐患。
- 宽温域与高精度:不同化学反应对温度要求各异,从-40℃的深冷结晶到+30℃的放热控制,冷水机需具备宽泛的制冷范围,同时控温精度可达±0.5℃甚至±0.1℃,以满足精细化工与医药中间体的工艺需求。
- 连续运行能力:化工装置通常24小时不间断生产,冷水机需具备工业级耐用设计,压缩机、水泵、换热器等关键部件可承受长期高负荷运转。
二、核心技术与选型要点
- 制冷系统:采用比泽尔、汉钟、谷轮等知名品牌半封闭螺杆压缩机或涡旋压缩机,搭配高效壳管式冷凝器与蒸发器。对于腐蚀性载冷剂(如盐水、乙二醇溶液),蒸发器可选用钛管或316L不锈钢材质。
- 载冷剂回路:根据工艺温度选择合适载冷剂。低温工况常用乙二醇水溶液,深冷工况则采用硅油或氟化液。管路设计需避免气蚀与冻堵,并配备大流量不锈钢离心泵。
- 控制系统:PLC可编程控制器搭配触摸屏人机界面,具备PID自动调节、故障报警、远程启停及Modbus通讯功能,可无缝接入DCS系统,实现无人值守。
- 安全保护:具备高低压保护、防冻保护、过载保护、相序保护、水流开关等多重安全联锁,确保设备与工艺装置安全。
选型时需重点确认:制冷量(KW)、进出水温度、流量与扬程、载冷剂类型及浓度。
选型时需重点确认:制冷量(KW)、进出水温度要求、流量与扬程、载冷剂类型及浓度、环境防爆等级、电源制式等参数。避免“大马拉小车”造成能耗浪费,或制冷量不足导致降温缓慢。
三、典型应用场景
- 反应釜夹套冷却:在聚合、硝化、磺化等放热反应中,冷水机通过夹套循环载冷剂,快速移走反应热,防止飞温。
- 冷凝回收:用于溶剂回收、尾气冷凝,将有机蒸汽冷凝为液态,既回收物料又减少VOCs排放。
- 真空系统冷却:为水环真空泵、罗茨真空泵提供冷却水,维持真空度稳定。
- 分析仪器与实验室:为核磁共振、激光器、反应量热仪等提供恒温冷却。
- 制药与生物化工:在发酵、结晶、冻干等工序中提供精准低温。
四、日常维护与节能建议
- 定期清洗冷凝器与蒸发器,防止结垢影响换热效率;
- 检查载冷剂浓度与pH值,及时补充或更换;
- 关注压缩机润滑油状态,按周期更换;
- 采用变频技术,根据负荷自动调节压缩机转速与水泵频率,综合节能可达20%-30%;
- 利用夜间低谷电蓄冷,降低运行成本。
化工行业专用工业冷水机不仅是降温设备,更是工艺安全与产品质量的守护者。选择具备防爆、防腐、高精度控制能力的专业机型,并配合科学的运维管理,才能为化工生产保驾护航。在绿色化工与智能制造的大趋势下,高效、可靠、智能的工业冷水机将持续为行业创造价值。